課題・改善前
タップ穴や止まり穴に切粉(切り粉)が残るときは、圧力を上げる前に「穴の奥へ届くか」「切粉が外へ出る経路があるか」を確認します。穴径と深さ、切削液の状態、ワークの姿勢を整理すると、ノズル選定と試験条件を具体化できます。
切粉が残る位置と状態を分ける
穴の入口・ねじ溝・底部のどこに残るかを、工程を止めて安全に観察できる状態で記録します。乾いた切粉か、切削液と混ざって付着しているかでも確認する条件が変わります。ワークの姿勢を変えると排出される場合は、気流だけでなく排出方向も検討します。
- 穴径・深さ・止まり穴か貫通穴かを記録する
- 切粉の大きさ、形、材質、切削液の有無をそろえる
- 処理後の残留を、入口だけでなく穴内部まで確認する
ノズル径・距離・噴射方向を確認する
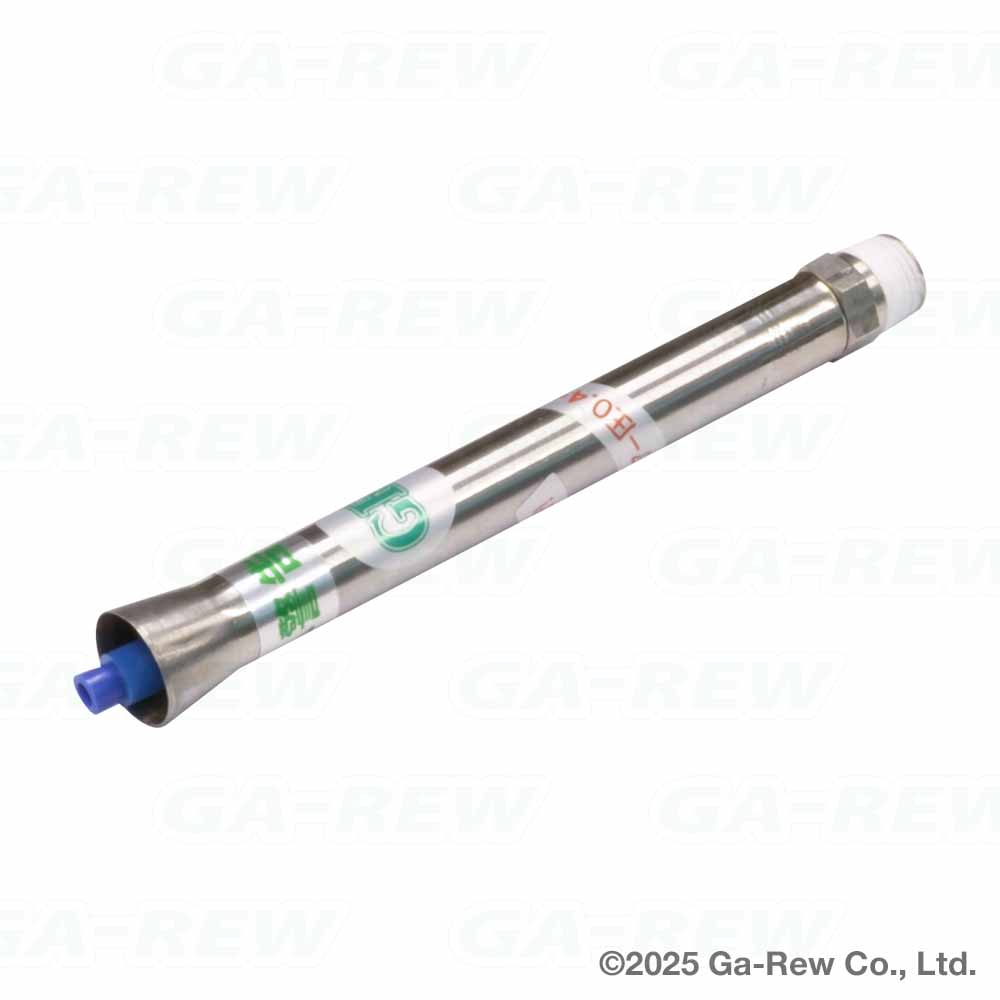
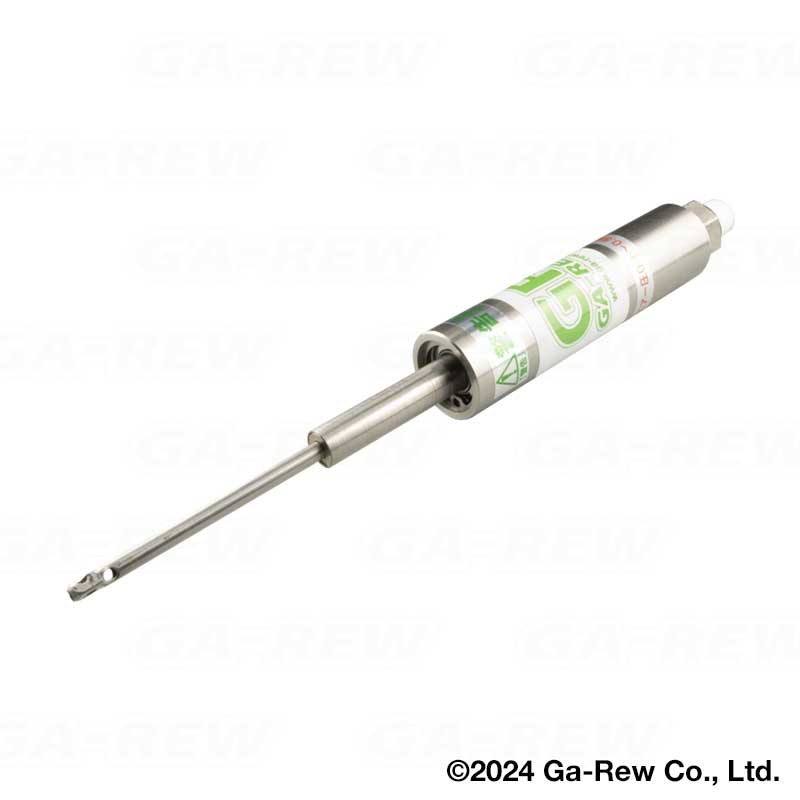
ノズルが入ることと、切粉が排出できることは別の条件です。ノズル外径だけでなく、穴との隙間、挿入量、噴射方向、切粉の逃げ道を確認します。回転式や局所用のノズルも、対象穴と供給条件に合う仕様から選定します。圧力だけを上げて解決すると判断しないことが大切です。
- 接触・干渉がないノズル径と挿入量にする
- 使用中のノズル近傍の圧力と流量を確認する
- 除去した切粉や切削液を他の面へ再付着させない
試験では残留・タクト・エアー量を一緒に比較する
同じワークと付着状態で、処理前後の残留、処理時間、使用流量を比較します。合格判定を先に決め、作業者による姿勢やブロー時間の違いも記録してください。タップ穴洗浄ノズルは止まり穴・貫通穴の切粉や切削液除去に使う製品です。穴寸法と供給条件をもとに、適合を確認します。
- ワーク写真・穴寸法・現在のノズル型式を用意する
- 流量はL/min、処理時間は秒でそろえる
- 切粉の飛散対策を行い、供給停止・残圧解放後に位置を調整する
切粉が取れない場合はエアー圧を上げればよいですか?
噴射位置や排出経路、切削液による付着が原因の場合、圧力だけでは改善しないことがあります。製品の使用圧力範囲内で、穴形状とノズル位置から確認します。
型式が決まっていなくても相談できますか?
穴径・深さ・ワーク材質・付着物・使用できる圧力が分かれば、選定の検討を進められます。量産採用前には実際のワークで確認してください。